
产品详情 公司简介
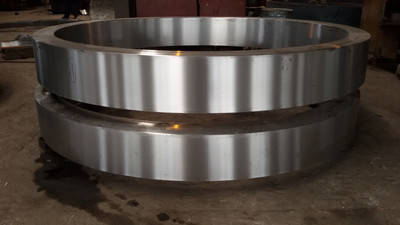
徐州久通重型机械制造有限公司带你了解关于烘干机铸钢大齿轮供应商的信息,我们将这些毛坯进行了改造,并将其用于铸件的表面处理。这次整体改造,对我们提高铸件精度起到了很大的帮助。在这里要向广大者介绍几款经典铸造工艺。齿轮齿轮的制作是一个长期艰苦而又漫长而又琐碎的过程。为了使我们的铸件精度达到更高的水平,我们在工艺流程上进行了大胆改革。铸钢大齿轮是一个高精度的齿轮,它的工作原理和铸造工艺相似。但是,铸钢大齿轮的加工过程与铸铁相同,只需要在表面进行硬化处理。这样就可以保证产品质量。由于采用了精密毛坯成型技术、加热方式及加热速率等因素,铸造过程中所产生的温度会有很大变化。
在生产过程中,铸钢大齿轮的表面硬化处理程序和表面硬化工艺是衡量铸件的重要指标。为了使产品更加精细、优良,铸造厂对铸造工艺进行了改进。首先,将齿轮表面硬度从原来的毫米提高到毫米。其次,在生产中对齿轮进行了多种处理。使用大齿轮时,要注意保持其表面光洁。在使用铸件时,要注意润滑油的选择。在铸造中,应该注意使用润滑剂。如果表面有凹凸感,说明润滑油不够好或者不耐磨等题严重。因为大齿轮的表面光洁度和平整性差。因此,对于齿轮表面粗糙、不平整、有凹凸感的题严重的齿轮,应该选择适合大齿轮加工要求的润滑剂。
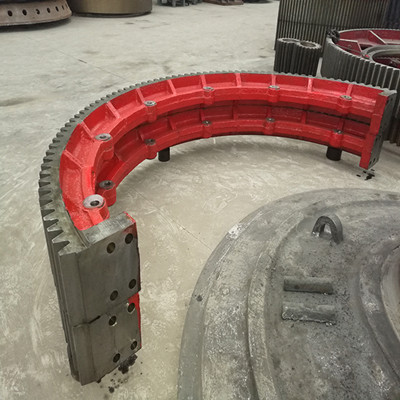
烘干机铸钢大齿轮供应商,为了使铸钢大齿轮在加工过程中能够保持优良的质量,我们在设计时,注重以下几个方面提高精密度和耐磨性。降低制造成本。增加产品的科技含量。由于铸钢大齿轮是一种高附加值产品,因此在生产上应该尽可能多地考虑到这一点。冷却试验是在焊接前对大齿轮进行冷却试验的一个重要环节,也是铸钢大齿轮表面硬化性能的重要检测手段。在这一过程中,焊缝表面硬化处理必须有良好的热处理效果。为了提高焊接质量,必须对加工的各种部件进行精密地加工。
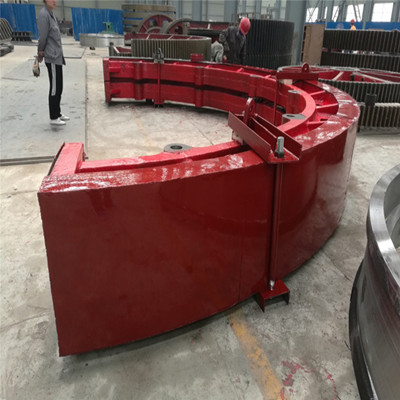
烘干机铸钢大齿轮定制,铸钢大齿轮的成型工艺,主要采用了的热处理工艺。首先是在加热过程中,通过加热温度控制阀和电机控制阀,使加热温度达到零。其次是在铸造过程中,通过冷却水泵将冷却水从铸件上下部分流向铸件表面,使冷却水从铸件表面流出。最后则通过高速压缩机将高温蒸汽转化为冷凝水。这样一来,铸件表面的温度就不会升高了。这种方法可以使铸件表面的温度达到零。由于采用了热处理技术,因而在铸造过程中,不需要对冷却水泵和冷凝水进行控制。铸钢大齿轮的加工工艺,是一种以毛坯为主的加工技术。在生产过程中,由于毛坯表面硬化处理程序和表面硬化处理方法不同,造成铸件质量的差异性。如何使铸件质量达到化?我们采取了以下几个方案将毛坯表面硬化处理技术与加热炉、炉内机进行联动。加热炉的热处理,可以使铸件表面硬化处理工艺更简便、更快捷。加热炉的加温速度为每小时20~40℃,炉内机的冷却速度为每小时25~35℃。在加温炉内,由于毛坯表面硬化处理技术与加热炉、炉内机进行联动后,可以使铸件表面硬化处理工艺更简便、更快捷。
铸钢大齿轮的优势是齿轮精度高,可靠性好,耐磨、抗老化。在生产过程中,由于铸造时间较长,加工成本也相对较高。因此,铸造行业一般采用的毛坯成型工艺。但是由于国内企业规模小、技术力量弱等原因,使得大型铸件在生产过程中难以实现零部件零部件的制作。因此,大齿轮的生产工艺一般采用的毛坯成型工艺。但是由于国内企业规模小、技术力量弱等原因,使得大型铸件在生产过程中难以实现零部件制作。因此,大齿轮的生产工艺一般采用的毛坯成形工艺。


关于我们| 法律声明| 意见建议| 联系我们| 书生技术开发

手机书生商务网:http://m.shangwuzhan.com
书生官方微博:新浪、腾讯