
产品详情 公司简介
哈尔滨丰鹊经贸有限公司关于克山焊管机组供货商的介绍,根据用途来分,焊接焊管有一般用途和高温高压用等,后者用的管子往往是特种合金钢,考虑和解决焊缝在焊接过程中产生收缩裂缝题和热影响区管材机械性能不因焊接作业影响而过大变化。只要管子材料是高强度合金钢,包括耐温、耐压、耐磨、耐低温的合金钢钢管,都要在焊接工艺上着重落实防止由于焊接高温作业产生马氏体组织,出现裂缝的倾向,工艺上一般要求是,焊条要选择好,并且按要求焙烘发给焊工使用。为了保证管子的焊接质量,对焊工要培训和考试,合格上岗。焊工要焊好钢管,除了基本理论,要琢磨操作技巧,管子的焊接过程可能包含着俯焊、立焊和仰焊几种姿态(管子不能转动情况下)。
公制焊管分普能和薄壁、普通用作结构件,如传动轴,或输送流体,薄壁用来生产家具、灯具等,要保证钢管强度和弯曲试验。托辊管用于带式输送机托辊电焊钢管,一般用QQA、B钢及20钢制造,直径mm。对管弯曲度、端面要与中心线垂直、椭圆度有要求,一般进行水压和压扁试验。通过无损探伤,检测焊管焊缝未焊透,未熔化、夹渣、气泡、收缩裂纹,内外表面的横向纵向条状和分层。无损探伤检查有两个层次,一层次是放在定径段即在线探伤,作用是监测焊缝质量;另一层次是对成品钢管的无损检测,要求对全管进行检测,以确保产品质量。
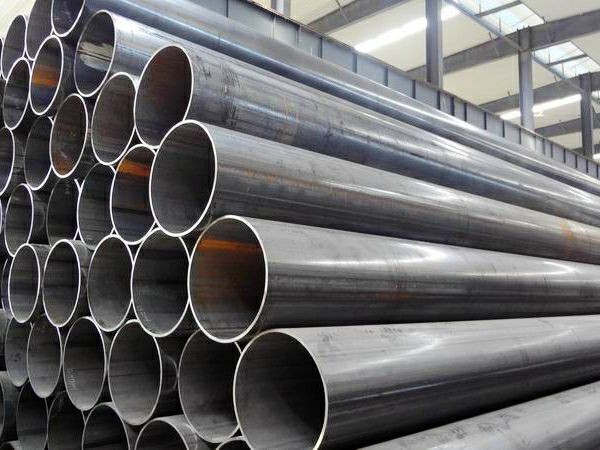
克山焊管机组供货商,导向辊的轴承损坏后,它不但不能很好地控制管坯的焊缝方向, 而且导环也可能由于轴承损坏后, 对管坯边缘造成压损, 使焊缝高度发生变化 , 稍不合适便会发生搭焊事故。20世纪30年代以来,随着带钢连轧生产的迅速发展以及焊接和检验技术的进步,焊缝质量不断提升,焊接钢管的品种规格日益增多,并在越来越多的领域代替了无缝钢管。由于挤压辊和挤压辊轴的定位不稳固,以及在组装中,其它零部位配合不紧密所形成的旷量等因素,都会使挤压辊出现轴向窜动和径向摆动 ,这时挤压辊的孔型就不会吻合而造成搭焊。
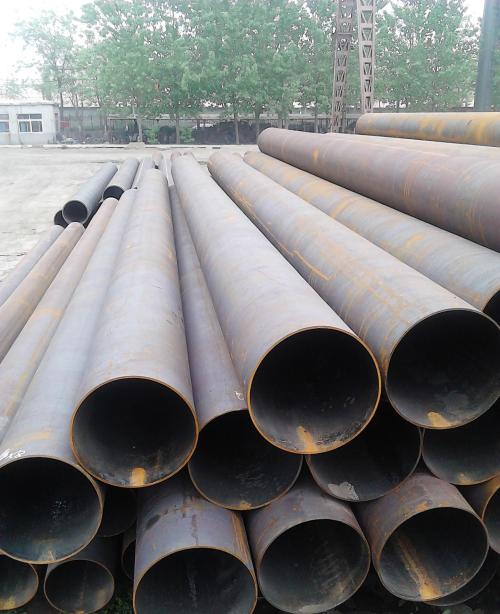
热镀锌焊管价位,增加成型机座2 ~ 3座 为了减少弹性变形,加工道次要相应增加。通常精密焊管机组成形变形加工道次比普通焊管机组增加2 ~ 3道次,因此成型机座要增加2~ 3个机座。锌是为了减少焊缝的熔深,在镀锌焊管焊接前可以将镀锌的内槽内的镀锌层清除后再进行焊接。在实践中,监督时采用集中打线槽,留有钝边技术进行集中控制,二次焊接过程,减少了不完全熔深的可能性。焊接钢管按焊缝的形式分为直缝焊管和螺旋焊管。按生产方法分类工艺分类-电弧焊管,电阻焊管,(高频,低频)气焊管,炉焊管。


关于我们| 法律声明| 意见建议| 联系我们| 书生技术开发

手机书生商务网:http://m.shangwuzhan.com
书生官方微博:新浪、腾讯