
产品详情 公司简介
邯郸市永年区盛辉热镀锌有限公司带你了解石家庄热镀锌加工相关信息,热浸镀锌过程与镀层厚度影响因素影响锌镀层厚度的因素是多方面的,包括基体金属的成分、钢材表面的粗糙度、钢材中活性元素硅和磷的含量及其分布状态、钢材的内应力、工件的几何尺寸以及热浸镀锌的工艺。这些因素在热浸镀锌过程中相互交织,共同决定了锌镀层的最终厚度。热镀锌与电镀锌(冷镀锌)区别热镀锌层厚(几十至上百微米),寿命长;电镀锌层薄(几微米至十几微米),寿命短,但外观更光亮均匀,精度高。热镀锌成本较高,适用于重防腐户外件;电镀锌成本较低,适用于对精度和外观要求高的紧固件、机加工件。
热浸镀锌埋板和热浸镀锌钢板特点与性能有什么区别热浸镀锌埋板具有优异的防腐性能、高强度和良好的加工性能。其表面镀有一层锌层,能够长期保护钢材不受腐蚀。此外,热浸镀锌埋板还具有良好的自我排水特性,能够解决雨水顺畅排除的题。热浸镀锌钢板具有较高的强度和耐久性能,能够承受更大的外力与压力。其表面形成的合金化皮膜能够提供良好的耐腐蚀性能,防止钢材被氧气和水腐蚀。热镀锌加工冷却与后处理冷却水温度℃,pH值,易变形工件可提高至℃。钝化铬酸盐或有机膜处理,防止白锈,提高耐腐蚀性。特殊工件处理超大或修复件需与委托方协商工艺,确保镀锌质量。易变形工件可延长空冷时间,减少变形风险。
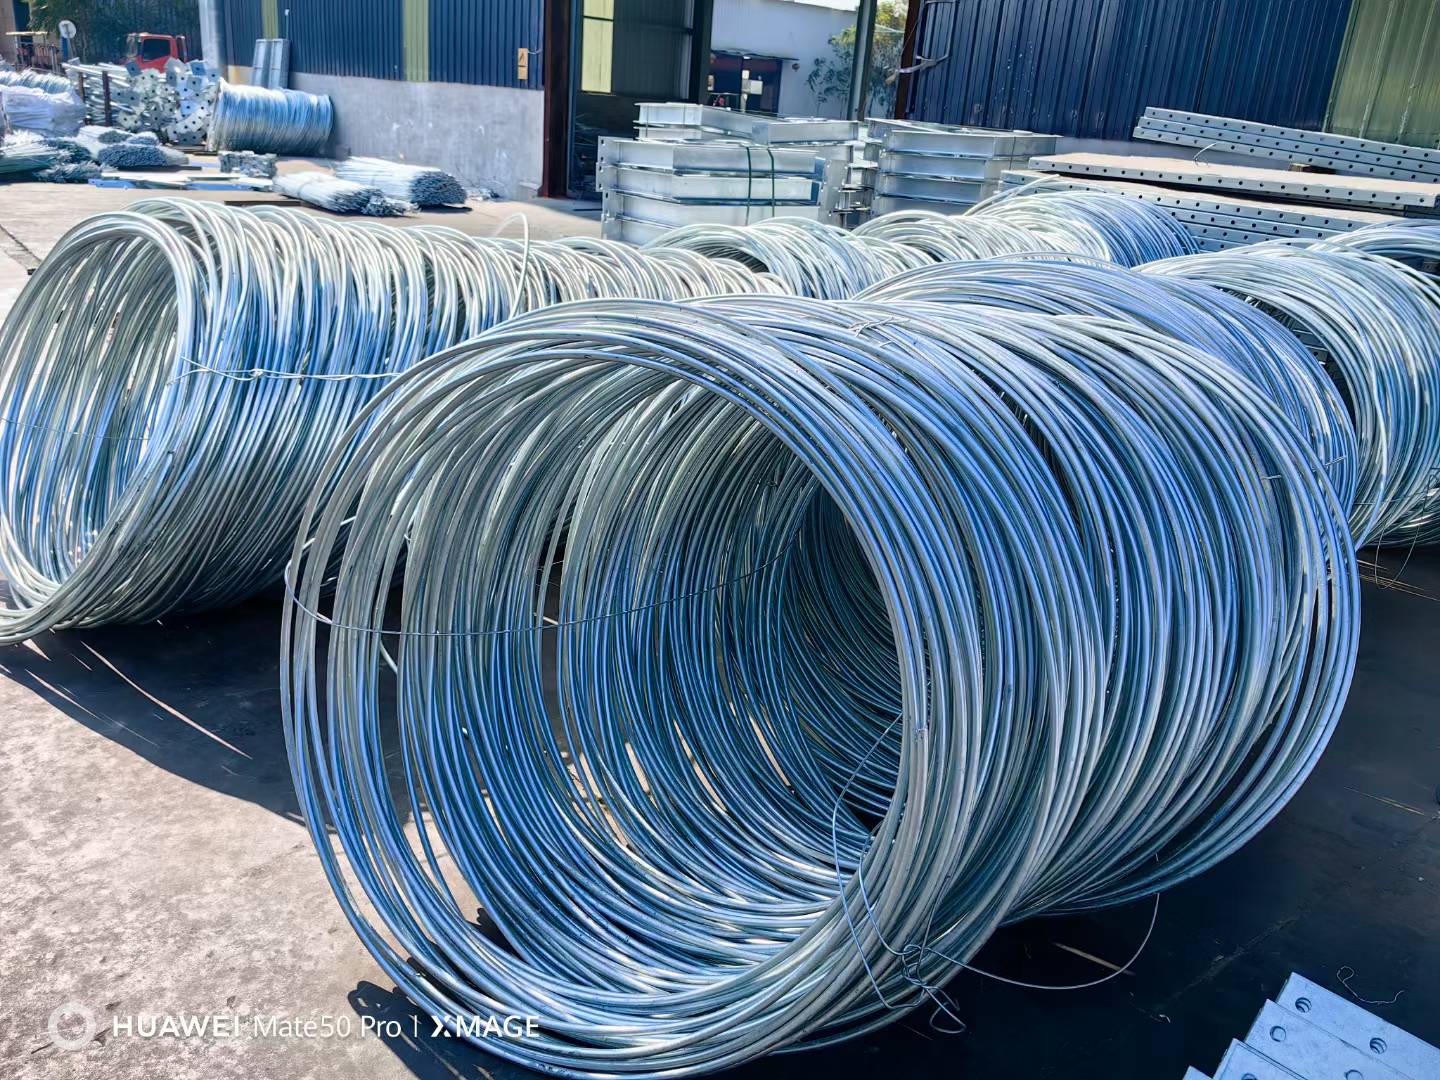
石家庄热镀锌加工,热浸镀锌加工厂家介绍如何选择合适的热浸镀锌厚度?选择热浸镀锌厚度需综合考虑以下因素一、核心标准根据GB/T标准,锌层厚度与工件厚度直接相关≥6mm工件平均厚度≥85μm,局部≥70μmmm工件平均≥70μm,局部≥55μmmm工件平均≥55μm,局部≥45μm<5mm工件平均≥45μm,局部≥35μm二、关键影响因素基材厚度越厚的钢材需要更厚的锌层保障防腐效果使用环境化工/沿海环境建议≥μm或选用不锈钢材质承重区域需根据荷载选择扁钢规格(如叉车通道需50×5mm扁钢)工艺控制锌液温度稳定在℃浸镀时间按钢材厚度计算(每毫米约90秒)三、检测与验证检测方法磁性测厚法(钢铁基体)涡流测厚法(非磁性基体)X射线荧光法(高精度检测)验收标准盐雾测试需承受小时以上焊点抗剪强度≥5kN
地脚螺栓热镀锌加工多少钱一吨,热镀锌的镀层结构与特点热镀锌层不是单纯的锌层,而是从钢基体向外由多层不同结构的合金层和纯锌层组成Gamma(Γ)层(Fe₃Zn₁₀)靠近钢基,极薄且硬脆。Delta(δ)层(FeZn₇)致密且有韧性,是合金层的主要部分。Zeta(ζ)层(FeZn₁₃)较脆,通常在常规镀锌中不明显。Eta(η)层外层的纯锌层,具有金属光泽和良好的延展性。这种冶金结合的合金层决定了热镀锌镀层与基体的结合力极强,不易剥落。
钢板镀锌公司,判断镀锌层是否均匀光滑,一看二摸三测看表面应为均匀银灰色,无明显色差、锌瘤、漏镀或粗糙晶纹;摸触感应平整,无颗粒或尖锐毛刺;测需用磁性测厚仪在工件各区域(尤其是边角、焊缝)多点测量,厚度数据稳定且符合标准(如国标≥65μm),即为合格。热镀锌已从一门传统技艺演变为融合了冶金学、电化学、流体力学、热力学和材料科学的现代精密技术。其核心在于精确控制铁-锌-合金元素在固-液-固相变过程中的相互作用。理解其深层原理,是优化工艺、解决难题、推动创新的关键。对于特定题(如某种特殊钢材的镀锌、某个具体缺陷的分析),还需要结合具体案例进行更深入的探讨。
热镀锌的注意事项不适用于长期浸水(如海底桩基)或强酸/强碱环境(pH<6或>5);高温环境(>℃)下锌-铁合金层可能脆化,需评估使用条件;与铜、铝等异种金属直接接触时,应做绝缘处理以防电偶腐蚀。大型钢结构进行热镀锌的话需要镀锌厂家有大型工件处理能力需要有巨型镀锌槽须拥有足够尺寸和深度的镀锌槽,能一次性浸镀大型构件,避免分段镀锌带来的接口和质量题。重型起重设备配备大吨位行车和吊具,能安全、平稳地完成大型构件的起吊、浸入和取出操作。同时需要好的前处理工艺充分酸洗具备效率高的酸洗池和流程控制能力,确保大型结构件各个角落的氧化皮和铁锈被完全清除,这是镀层附着力的基础。准确助镀拥有完善的助镀剂池和烘干系统,能确保工件在浸锌前形成均匀、有效的保护膜,防止二次氧化。




关于我们| 法律声明| 意见建议| 联系我们| 书生技术开发

手机书生商务网:http://m.shangwuzhan.com
书生官方微博:新浪、腾讯